Artykuł sponsorowany
Jak budowa filtra kompaktowego wpływa na tempo wzrostu oporu i zużycie energii
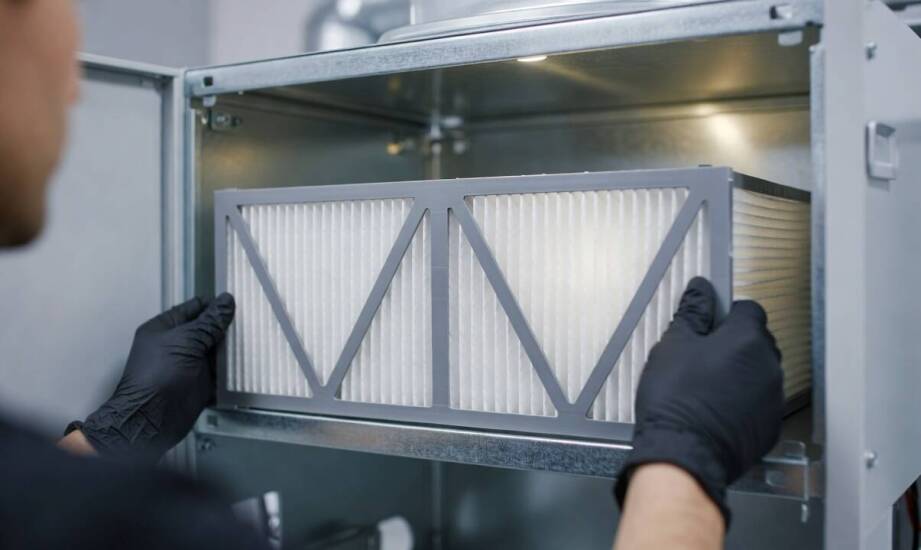
Dwa filtry tej samej klasy od pierwszych tygodni pracy generują często zupełnie inny opór przepływu w zaawansowanych instalacjach HVAC. Kwestia ta ma kluczowe znaczenie dla zakładów przemysłowych, szpitali oraz laboratoriów, gdzie utrzymanie stałego reżimu wentylacyjnego pochłania znaczną część budżetu energetycznego. Jeden model, bazując na standardowych specyfikacjach katalogowych, zaczyna działanie z oporem początkowym rzędu 80 Pa. Inny wariant o podobnej skuteczności potrafi od razu obciążać układ wartością przekraczającą 130 Pa przy identycznym strumieniu objętościowym powietrza. Różnica ta wynika przede wszystkim z geometrii i wewnętrznego układu medium, a nie z samej deklarowanej klasy separacji cząstek. Wentylatory w pierwszym przypadku dłużej zachowują wymaganą rezerwę ciśnienia, podczas gdy w drugim znacznie szybciej osiągają granice swoich parametrów operacyjnych, co często wymusza podniesienie obrotów silnika.
Architektura medium a przepustowość instalacji
Powierzchnia czynna zastosowanego materiału stanowi kluczowy parametr rzutujący na późniejsze obciążenie całego układu wentylacyjnego. Rozleglejsza powierzchnia upakowana w pojedynczej kasecie bezpośrednio obniża prędkość przepływu powietrza przez pojedyncze włókna, co skutkuje łagodniejszym spadkiem ciśnienia statycznego. Głębokość ramy z kolei determinuje możliwość mocniejszego i gęstszego fałdowania medium. Zwiększa to obszar chłonny bez konieczności ingerowania w znormalizowane gabaryty zewnętrzne urządzenia. Równomierny układ plis zapobiega przy tym niepożądanym, lokalnym przyspieszeniom strumienia. Odpowiednio sztywna konstrukcja ramy skutecznie blokuje deformację pakietu pod naporem ciśnienia roboczego, stabilizując parametry aerodynamiczne przez wszystkie miesiące eksploatacji.
Dostępne obecnie na rynku przemysłowe filtry powietrza kompaktowe wykorzystują dwa dominujące systemy separacji medium: technologię mini-pleat oraz klasyczne przekładki aluminiowe. Architektura typu mini-pleat opiera się na wąskich strużkach utwardzonego kleju termotopliwego. Rozwiązanie to zapewnia gęste upakowanie materiału przy zachowaniu minimalnej głębokości kasety, co sprzyja laminarnemu rozkładowi strug zanieczyszczonego powietrza. Alternatywne wersje z separatorami aluminiowymi wymagają zazwyczaj głębszych ram mocujących. Tworzą one nieco wyższy opór początkowy przy zbliżonej powierzchni czynnej, ale wykazują niezrównaną odporność mechaniczną w środowiskach charakteryzujących się silnymi uderzeniami ciśnienia oraz skrajnym zapyleniem. Odpowiedni dobór wariantu decyduje o tym, jak szybko na filtrze zacznie gromadzić się gruba warstwa pyłu hamującego swobodny przepływ.
Dynamika zapychania i obciążenie wentylatorów
Osiadający nieustannie na materiale pył modyfikuje krzywą oporu instalacji w sposób silnie nieliniowy. Początkowa faza cyklu życia produktu wiąże się ze stosunkowo powolnym i przewidywalnym spadkiem ciśnienia, ponieważ drobne cząstki blokują w pierwszej kolejności jedynie zewnętrzne warstwy włókien. W miarę stopniowego zapełniania wolnej przestrzeni między plisami strumień powietrza zaczyna koncentrować się w coraz węższych kanałach przelotowych. Prowadzi to do punktowych przeciążeń delikatnego materiału oraz gwałtownego przyrostu oporów tłoczenia. Nierównomierne obciążenie dostępnej powierzchni sprawia, że poszczególne fragmenty medium zatykają się w zupełnie różnym tempie, drastycznie skracając realny czas bezpiecznej pracy całej jednostki przed ogłoszeniem alarmu przez presostaty.
Stale rosnący opór uderza bezpośrednio w codzienne parametry pracy systemów wyciągowych oraz nawiewnych. Utrzymanie stałego i wymaganego technologicznie strumienia objętościowego zmusza zautomatyzowane napędy do pokonywania znacznie większej różnicy ciśnień. Skutkuje to zauważalnie wyższym i ciągłym poborem energii elektrycznej przez falowniki silników. Systemy wentylacyjne zaprojektowane z niewielką rezerwą ciśnienia statycznego błyskawicznie tracą bufor bezpieczeństwa, gdy zamontuje się w nich modele o stromej krzywej narastania oporu. Wczesne planowanie serwisów i wymiany wkładów utrzymuje rozbudowaną infrastrukturę w optymalnym punkcie krzywej pracy, co bezpośrednio chroni najdroższe podzespoły mechaniczne przed przedwczesnym wyeksploatowaniem.
Znaczenie geometrii dla kosztów eksploatacyjnych
O końcowej energochłonności każdego rozbudowanego układu HVAC decyduje nie tylko zadeklarowana w dokumentacji klasyfikacja sprzętu, ale przede wszystkim precyzyjna konstrukcja samego pakietu filtrującego. Wkłady o maksymalnie powiększonej powierzchni czynnej i rygorystycznie stabilizowanym układzie fałd dużo wolniej zwiększają spadek ciśnienia roboczego. Codzienna praktyka laboratoryjna firmy Eufilter potwierdza, że starannie dobrana budowa pozwala utrzymać wysoką klasę czystości zgodnie ze standardem ISO 16890 dla modeli kompaktowych. Z kolei w przypadku bardziej wymagających instalacji szpitalnych i czystych stref przemysłowych, skuteczność absolutna musi bezwzględnie spełniać surowe kryteria normy PN-EN ISO 29463.
Regularna weryfikacja faktycznych oporów pracy i prewencyjna wymiana przed osiągnięciem skrajnych wskazań manometrów pomagają utrzymać prawidłowy bilans energetyczny całego budynku. Zaawansowana, sztywna geometria ramy odciąża wentylatory przez cały cykl życia filtra, co w rygorystycznym ujęciu rocznym zauważalnie redukuje koszty zasilania central klimatyzacyjnych, podnosząc jednocześnie bezawaryjność całego procesu uzdatniania powietrza.
Kategorie artykułów
Polecane artykuły

Jak obciążenia i geometria dachu wyznaczają projekt wiązarów dla konkretnego budynku

Jak plakietki z imieniem wpływają na budowanie wizerunku firmy?

Od uchwytu do oznaczenia — gdzie taśma żakardowa realnie pracuje w wyrobach technicznych
